SCALPIK® DP 283 NG – odlakierowanie aluminium w kąpieli gorącej
Odlakierowanie aluminium w kąpieli gorącej
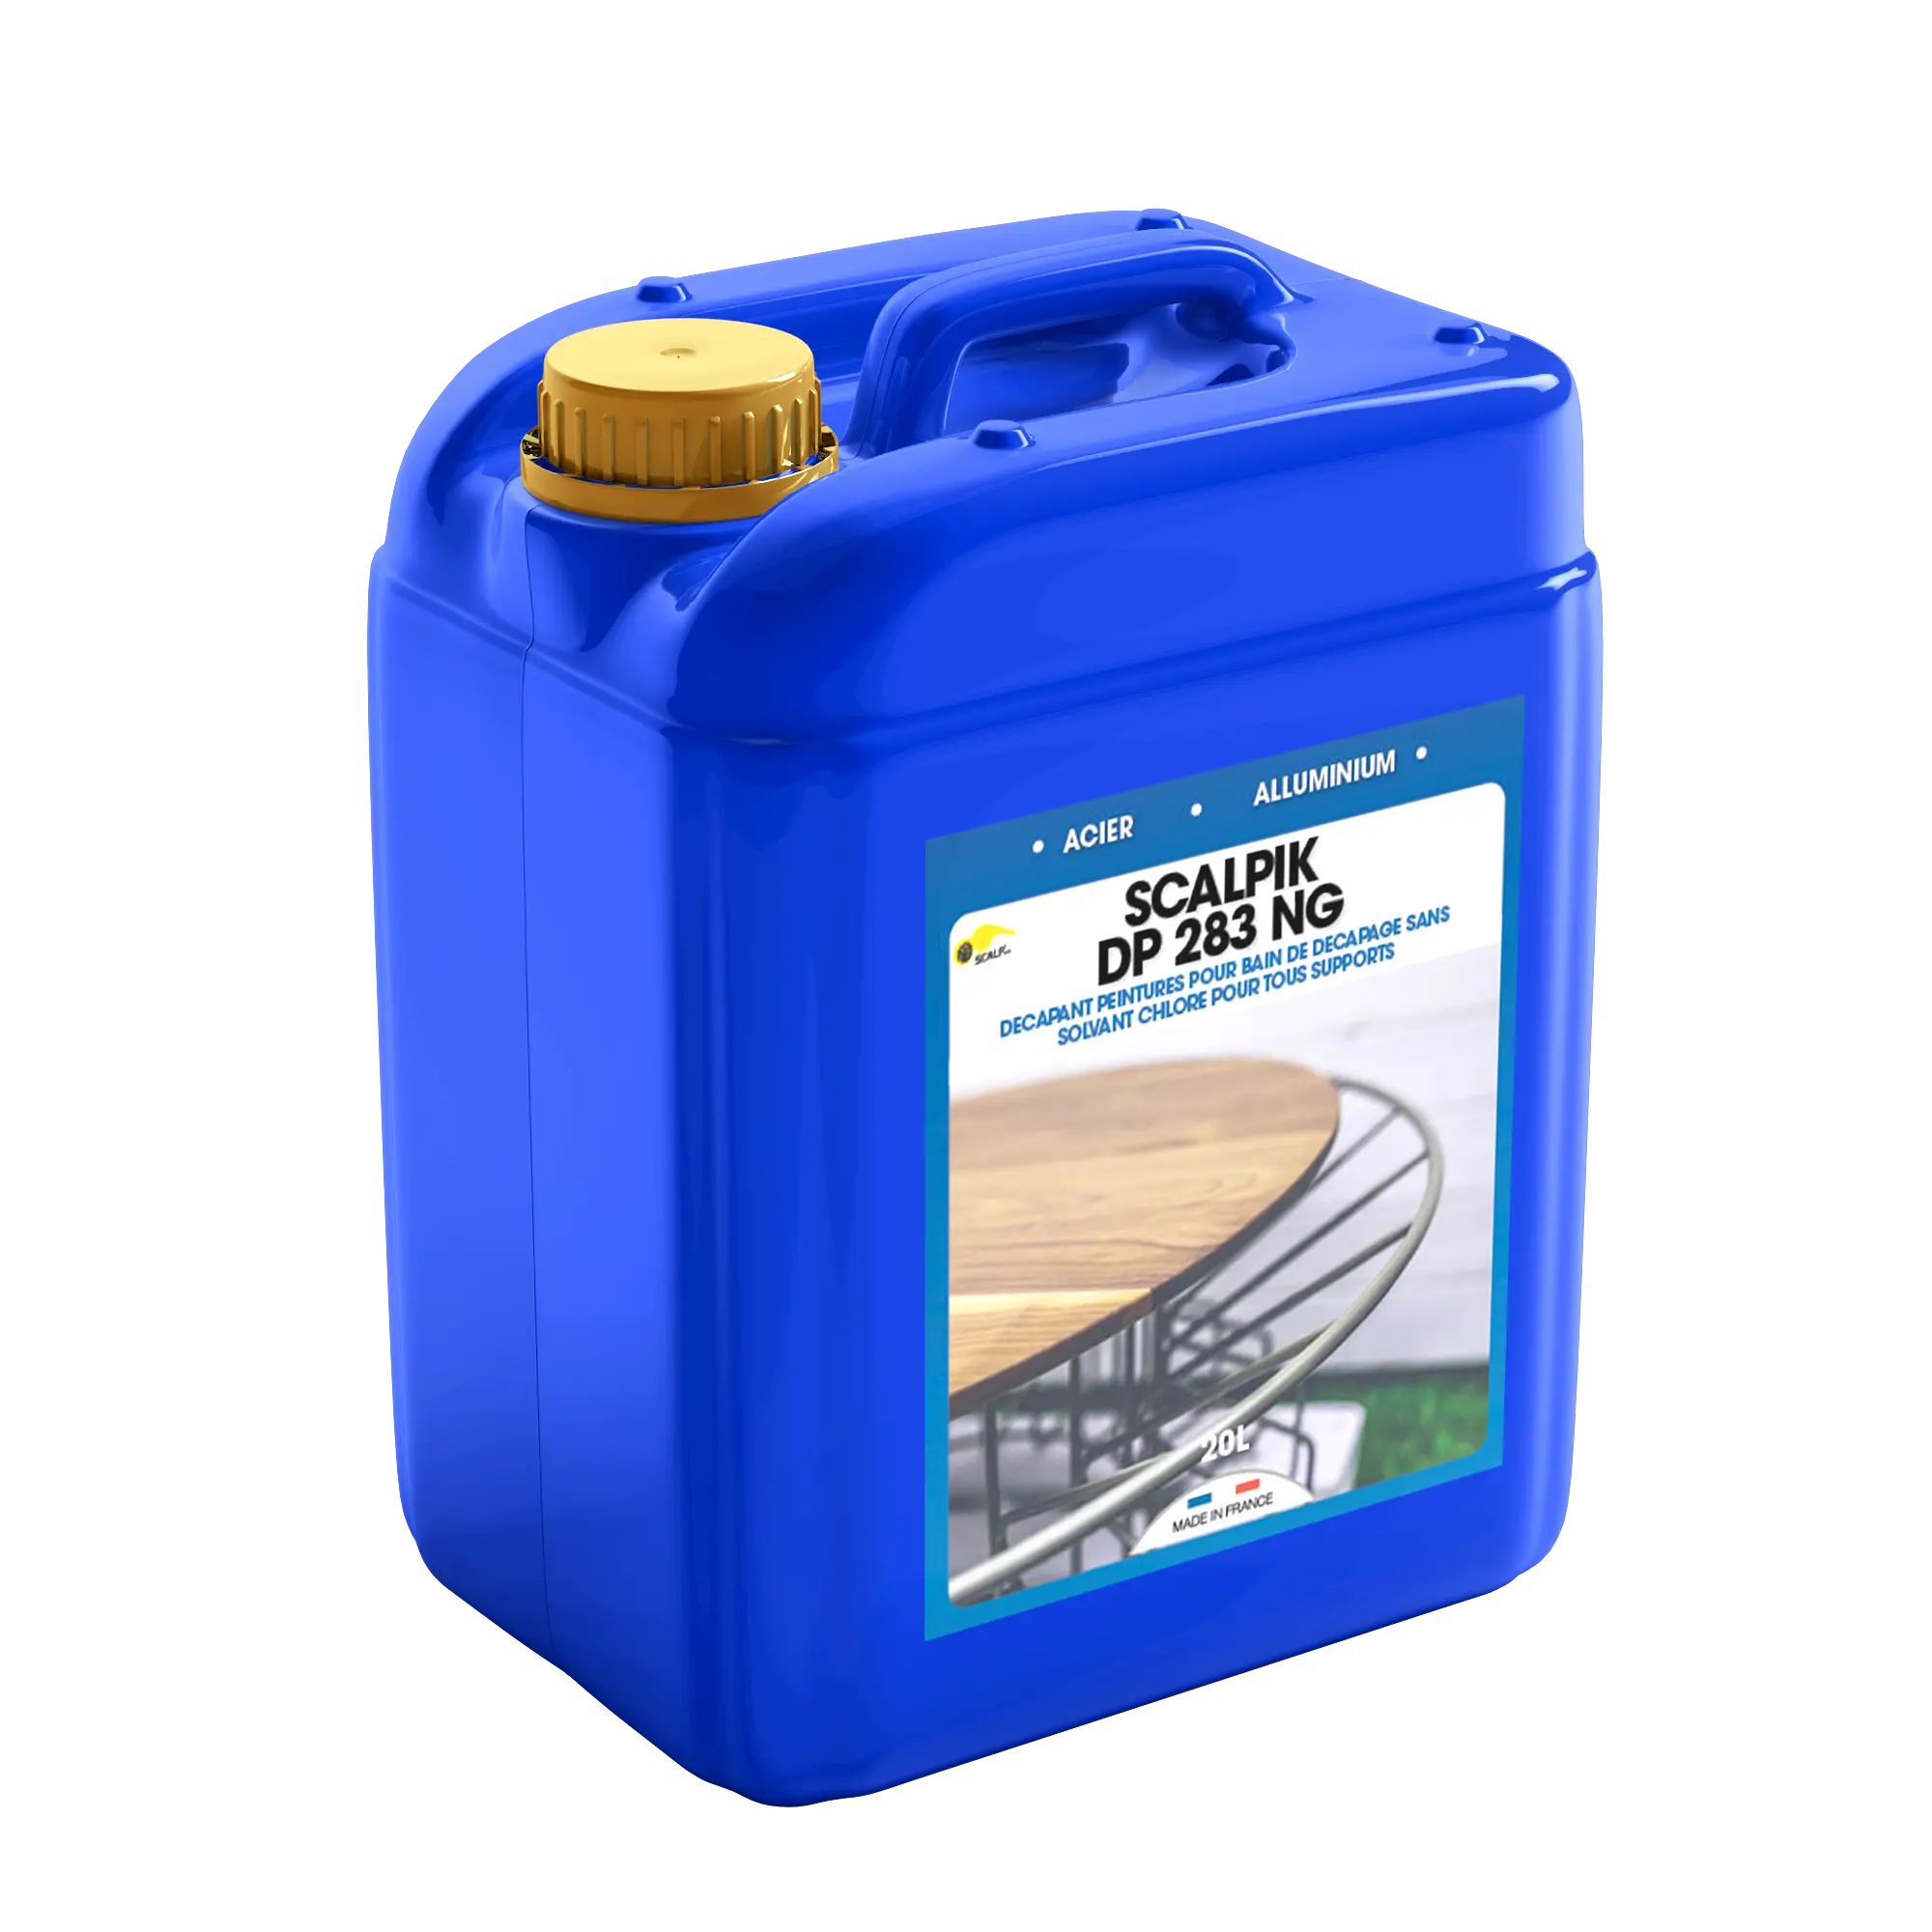
SCALPIK® DP 283 NG zapewnia skuteczne odlakierowanie aluminium w kąpieli gorącej. To wysokowydajny preparat płynny do profili aluminiowych. Usuwa powłoki epoksydowe, epoksydowo-poliestrowe, poliestrowe, ftalowe, winylowe i akrylowe. Radzi sobie także z kataforezą silikonową. Preparat działa dwuetapowo. Rozpuszczalnik rozpuszcza żywice, które tworzą szkielet powłoki. Jednocześnie dysperguje pigmenty i rozprowadza je w kąpieli, więc nie osadzają się na profilu. Dlatego preparat tak dobrze radzi sobie z powłokami proszkowymi. Rozpuszczalnik jest biodegradowalny i ma niską lotność. Wpływa to na warunki pracy przy otwartej, podgrzanej wannie oraz na ubytek kąpieli.
Odlakierowanie aluminium w kąpieli wymaga jednej bezwzględnej zasady: nigdy nie dolewaj wody do wanny. Woda w gorącej kąpieli uruchamia korozję aluminium. Korozja na profilu przeznaczonym do ponownego malowania to szkoda nieodwracalna. To nie jest zalecenie dotyczące wydajności, ale warunek zachowania detalu. Zapisz tę zasadę na stanowisku pracy, nie poprzestawaj na karcie produktu. Zmywacze SCALPEX pracują w tej samej technologii kąpieli gorącej, ale służą do stali i żeliwa. Do aluminium stosuj zawsze preparat SCALPIK® DP 283 NG.
- Odlakierowanie w kąpieli gorącej zapewnia maksymalną skuteczność.
- Usuwa szeroką gamę farb i lakierów, w tym kataforezę silikonową.
- Formuła bez chlorku metylenu.
- Bezpieczny dla elementów aluminiowych.
- Chroni podłoża stalowe.
- Rozpuszczalnik biodegradowalny o niskiej lotności.
- Gotowy do użycia od razu, bez rozcieńczania.
- SCALPIK® DP 283 NG jest gotowy do użycia – nie wymaga rozcieńczania.
- Nalać preparat do wanny podgrzanej do temperatury 50–90 °C.
- Zanurzyć element w kąpieli.
- Pozostawić do całkowitego rozpuszczenia powłok lakierniczych.
- Wyjąć element i spłukać obficie wodą.
Nigdy nie dolewać wody do kąpieli. Zasada obowiązuje także przy uzupełnianiu ubytku i przy próbie obniżenia temperatury: woda w gorącej kąpieli powoduje korozję aluminium. Spłukiwanie wodą wykonuje się dopiero po wyjęciu detalu z wanny, poza kąpielą.
| Parametr | Wartość |
| Metoda | zanurzenie w kąpieli gorącej |
| Postać | preparat płynny, wysokowydajny, gotowy do użycia |
| Rozcieńczanie | niewymagane – stosować w formie nierozcieńczonej |
| Temperatura kąpieli | 50–90 °C |
| Usuwane powłoki | epoksydowe, epoksydowo-poliestrowe, poliestrowe, ftalowe, winylowe, akrylowe, kataforeza silikonowa |
| Podłoża | aluminium – przeznaczenie podstawowe; stal – bezpiecznie |
| Rozpuszczalnik | biodegradowalny, o niskiej lotności |
| Mechanizm | rozpuszczanie żywic i dyspersja pigmentów |
| Formuła | bez chlorku metylenu |
| Zakaz bezwzględny | nie dolewać wody do kąpieli – ryzyko korozji aluminium |
| Zakończenie procesu | wyjęcie elementu i obfite spłukanie wodą |
Dlaczego nie wolno dolewać wody do kąpieli?
Woda w gorącej kąpieli uruchamia korozję aluminium. Profil wychodzi wtedy z wanny z wadą powierzchni, której nie da się usunąć przed powtórnym malowaniem. Zakaz obowiązuje przy każdej czynności: uzupełnianiu poziomu, korekcie temperatury i czyszczeniu wanny.
Czy preparat zdejmie powłokę proszkową?
Tak. Rozpuszczalnik rozpuszcza żywice stanowiące szkielet powłoki i jednocześnie dysperguje pigmenty, dzięki czemu powłoka nie schodzi płatami, lecz przechodzi do kąpieli. Zakres obejmuje również kataforezę silikonową, która jest jedną z trudniejszych powłok do usunięcia.
Czy kąpiel można stosować także do stali?
Tak, karta produktu wskazuje, że preparat chroni podłoża stalowe. Jego konstrukcja jest jednak zoptymalizowana pod aluminium. Przy produkcji wyłącznie stalowej i żeliwnej bardziej opłacalne są zmywacze SCALPEX oraz HYPRASTRIP B 604.
Czym różni się od STRIPAC NI BASE ECO?
Oba preparaty obsługują profile aluminiowe, ale w dwóch różnych technologiach. SCALPIK DP 283 NG pracuje w kąpieli gorącej 50–90 °C i wymaga wanny podgrzewanej. STRIPAC NI BASE ECO pracuje w kąpieli zimnej, bez nagrzewu i bez kosztu energii, za to przy innym czasie cyklu. Wybór zależy od tego, czy stanowisko ma wannę z podgrzewaniem.
*Wartości wydajności mają charakter wyłącznie orientacyjny. Dane te pozwalają oszacować koszty budowy. Nie mają one charakteru umownego; jedynie testy pozwalają dokładnie określić ilości produktu, które należy zastosować w zależności od różnych podłoży, które mają być poddane obróbce.
Produkty, które mogą Cię zainteresować
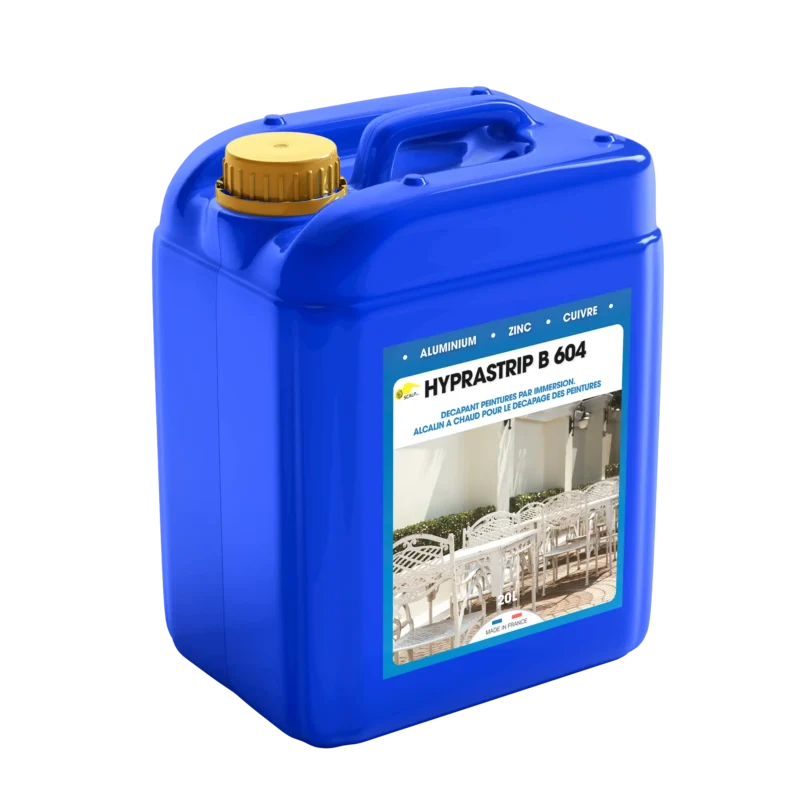
HYPRASTRIP B 604 – odlakierowanie metali żelaznych w kąpieli gorącej
HYPRASTRIP B 604 to wysokowydajny preparat zanurzeniowy do kąpieli gorącej. Zapewnia odlakierowanie metali żelaznych bez wielokrotnych przejść. Skoncentrowana formuła alkaliczna sprawdza się przy powłokach grubych i trudno usuwalnych. Zmywacze nakładane powierzchniowo wymagałyby tu kilku aplikacji.
Zasada pracy jest prosta. Zanurzasz detal w wannie z roztworem roboczym i zostawiasz go na 1 do 3 godzin, zależnie od grubości powłoki. Roztwór rozluźnia powłokę na całej powierzchni jednocześnie. Działa także w narożnikach i otworach, do których nie dociera strumień myjki. Po zakończeniu procesu spłukujesz detal wodą pod ciśnieniem.
Jedno ograniczenie jest bezwzględne i decyduje o doborze produktu. Preparat nie nadaje się do lekkich stopów, czyli do aluminium, cynku i miedzi. W praktyce wanna z HYPRASTRIP B 604 obsługuje stal i żeliwo. Detale aluminiowe wymagają osobnej kąpieli. Zakłady, które pracują na obu rodzajach metalu, prowadzą dwa stanowiska. Do odlakierowania metali żelaznych wybierz więc ten preparat, a dla lekkich stopów przygotuj drugą wannę.
SCALPEX® A1 – odlakierowanie stali i żeliwa w kąpieli gorącej
DECAPEINT – usuwanie farby z drewna i metalu w kąpieli ciepłej
Usuwanie farby z drewna i metalu metodą zanurzeniową to zadanie dla preparatu DECAPEINT. Zdejmuje on powłoki nieutwardzone z drewna i metali żelaznych. Pracuje w kąpieli ciepłej o temperaturze 20–40 °C. Radzi sobie z farbami ftalowymi, winylowymi i akrylowymi oraz z podkładami.
Niska temperatura pracy nie jest kompromisem, tylko warunkiem. Gorąca kąpiel sprawia, że drewno puchnie, podnosi włókno i wypacza się. Dotyczy to zwłaszcza stolarki klejonej i elementów o małym przekroju. Zakres 20–40 °C pozwala prowadzić proces zanurzeniowo na materiale, który nie znosi wysokiej temperatury. To właściwy powód, dla którego ten preparat istnieje obok zmywaczy SCALPEX, pracujących w kąpieli gorącej.
Dla stolarni i zakładów renowacji liczy się jeszcze jedna rzecz: stan drewna po zdjęciu farby. Powierzchnia wychodzi z kąpieli odsłonięta i zwykle przyciemniona. Neutralizacja kwasowa po odlakierowaniu rozjaśnia drewno i przygotowuje je pod nową powłokę. Bez tego kroku lico pozostaje nierówne w odcieniu, a każda kolejna warstwa to podkreśla. Usuwanie farby z drewna i metalu warto więc zaplanować razem z neutralizacją od samego początku.
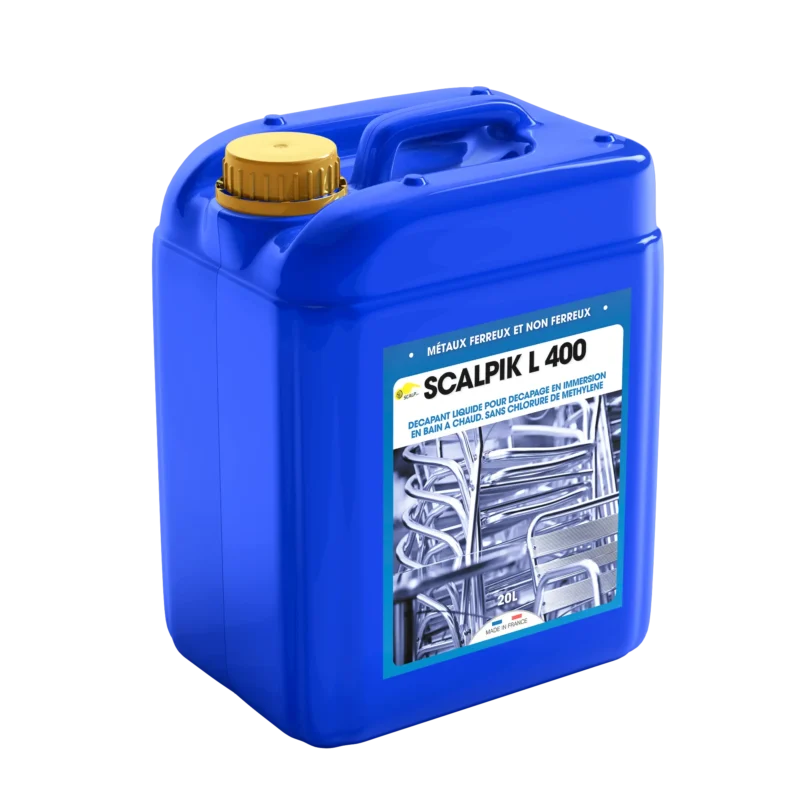
SCALPIK® L 400 – odlakierowanie metali w kąpieli gorącej
Odlakierowanie metali w kąpieli gorącej to skuteczna metoda usuwania różnych powłok lakierniczych. SCALPIK® L 400 to preparat gotowy do użycia, przeznaczony do procesu zanurzeniowego. Usuwa powłoki epoksydowe i poliestrowe, a także farby akrylowe, winylowe i kataforetyczne. Nadaje się do metali żelaznych i nieżelaznych, w tym aluminium.
Preparat gotowy do użycia nie wymaga rozcieńczania. Można wlać go bezpośrednio do wanny roboczej. Upraszcza to przygotowanie procesu i ogranicza ryzyko błędów związanych ze stężeniem. SCALPIK® L 400 nie zawiera chlorku metylenu. Podczas odlakierowania metali w kąpieli gorącej należy jednak zapewnić odpowiednią wentylację i przestrzegać zaleceń bezpieczeństwa. Temperatura kąpieli wynosi 90–95°C. Umożliwia to odlakierowanie wielu elementów jednocześnie. Metoda sprawdza się przy produkcji seryjnej i obróbce profili, ram oraz elementów konstrukcyjnych. Jest odpowiednia również do czyszczenia profili aluminiowych. Dzięki temu odlakierowanie metali w kąpieli gorącej może usprawnić organizację pracy i ograniczyć przestoje. Zmywacze SCALPEX są przeznaczone do usuwania powłok lakierniczych w procesach przemysłowych. SCALPIK® L 400 wyróżnia się możliwością stosowania na aluminium oraz szerokim zakresem usuwanych powłok. Po zakończeniu procesu należy przeprowadzić odpowiednie płukanie elementów, na przykład spłukiwanie pod ciśnieniem, zgodnie z zaleceniami technicznymi. Takie postępowanie pomaga przygotować powierzchnię do dalszej obróbki.To może Cię zainteresować
Gdzie kupić nasze produkty ?
Nasze produkty są dostępne w ponad 2000 punktach sprzedaży, za pośrednictwem profesjonalnych sieci dystrybucji farb, materiałów i artykułów metalowych dla przemysłu.
Skontaktuj się z nami, aby uzyskać więcej informacji :
IT